3D打印耗材纸管怎么选?内径与壁厚对卷料的影响
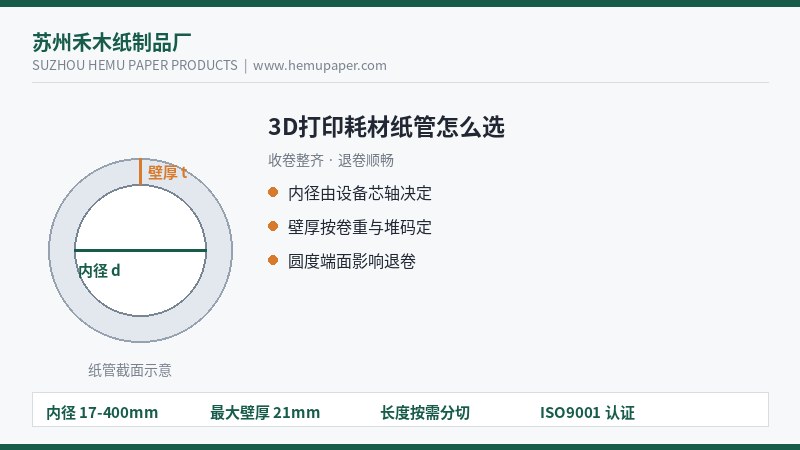
3D 打印耗材(PLA、ABS、PETG、TPU 等)以线盘形式收卷,纸管是线盘的卷芯。卷芯看似不起眼,却直接影响收卷是否整齐、退卷是否顺畅、耗材在打印过程中是否打结或受力异常。本文以苏州禾木纸制品厂的可定制规格(内径 17-400mm、最大壁厚 21mm)为基准,说明内径与壁厚如何影响卷料表现,并给出选型顺序。
| 参数 | 偏小 / 偏薄 | 偏大 / 偏厚 | 对卷料的实际影响 |
|---|---|---|---|
| 内径 | 套不进收卷轴、装夹不稳 | 线盘晃动、收卷跳动 | 影响收卷张力和端面整齐度 |
| 壁厚 | 重卷料下易压扁 | 自重增加、成本上升 | 影响抗压与运输形变 |
| 圆度 | 椭圆导致偏心旋转 | — | 退卷抖动,耗材受力波动 |
| 端面 | 毛边刮伤线材 | — | 断丝、打印中断风险 |
| 含水率 | 受潮变形 | — | 尺寸漂移,间接影响耗材 |
一、内径:由设备芯轴决定,不是越小越好
内径的第一约束来自收卷设备芯轴和打印机料架的支撑方式。内径偏小,纸管套不进轴、装夹不稳,收卷时打滑;内径偏大,纸管与轴之间有间隙,线盘旋转时产生径向跳动,收卷端面出现"塔形"不齐,后续退卷也容易一顿一顿。因此内径应按设备实际尺寸确定,再锁定公差。禾木的内径 17-400mm可定制范围,可覆盖从细芯样品线盘到工业大卷的主流规格。
二、壁厚:按卷重与堆放方式定
壁厚决定卷芯的抗压能力。1kg 以下的常规线盘,中等壁厚已足够;3-5kg 的工业大卷,或需要多层堆码、长途运输的场景,则应提高壁厚,避免卷芯被压扁后压迫线材,造成线材变形或层间粘连。需要强调承重的场景可参考靠近最大壁厚 21mm的厚壁方案。但壁厚也不是越厚越好,过厚会增加自重和成本,对轻量线盘反而是浪费。
三、容易被忽略的两项:圆度与端面
圆度不佳的纸管在旋转时产生周期性偏心,收卷张力忽大忽小,线材层间松紧不一,打印退卷时表现为抖动甚至打结。端面若有毛边或台阶,收卷起头时容易刮伤线材表面,细小划痕在后续挤出中可能演变为断丝。因此 3D 打印耗材纸管在成型后,建议对圆度做同心校验、对端面做平整处理。
四、含水率与存放
纸管含水率偏高时,尺寸会随环境湿度漂移,还可能在密闭包装内返潮,对耗材存放不利。建议把含水率纳入来料抽检,并要求供应商提供出厂检验记录。仓储上应放置于干燥通风环境,避免直接接触地面,防止底部受潮变形。
五、选型顺序与验收建议
实操上按"设备定内径 → 卷重定壁厚 → 卷宽定长度 → 抽检圆度与端面"的顺序推进,长度按需分切以减少浪费。批量前先索取样品上机试收卷,观察端面是否整齐、退卷是否平滑。禾木纸制品厂通过 ISO9001 认证,可提供样品与规格确认;库存产品可当天发货,适合耗材厂做常规备货。具体规格示例见3D耗材纸管产品页。
综上,3D 打印耗材纸管的选择核心是"内径贴合设备、壁厚匹配卷重、圆度与端面可控"。这四项对清楚了,收卷整齐度与退卷稳定性就有了基础保障。如需按设备芯轴尺寸核算内径与壁厚,可联系苏州禾木纸制品厂(电话 0512-65484956)沟通定制。